什么是耐蚀合金焊丝检测?
耐蚀合金焊丝检测:耐蚀合金焊丝检测覆盖化学成分、尺寸外观、熔敷金属力学性能与耐腐蚀性能等维度。本文说明光谱法与滴定法的适用条件、熔敷试板制备要点、盐酸与晶间腐蚀试验方法、焊缝射线与渗透探伤要求,并说明检测报告在入厂验收与焊接工艺评定中的应用。
耐蚀合金焊丝是镍基、镍铜、镍铬钼及特种不锈钢等焊接材料的重要品类,用于石化、海洋工程、烟气脱硫等腐蚀环境中的结构焊接。其质量直接决定焊缝的耐蚀能力与承载可靠性。本文按样品制备、化学成分分析、力学性能与耐腐蚀试验、焊缝无损探伤、检测报告应用的顺序,系统说明各检测模块的取样要求、方法选择与判定要点,为焊接材料入厂验收与工艺评定提供方法参考。
耐蚀合金焊丝检测范围与项目
检测对象涵盖镍基合金焊丝、镍铜合金焊丝、镍铬钼合金焊丝、耐蚀不锈钢焊丝及其药芯 variants。检测项目分为四类:化学成分分析,主合金元素与残余元素定量;尺寸与外观检验,线径偏差、表面缺陷与镀层状态;力学性能检验,以熔敷金属拉伸试验为主;耐腐蚀性能试验,依据材料服役环境选择相应腐蚀方法。委托方应依据产品标准与订货技术协议确定验收项目,必要时增补晶间腐蚀、铁污染等专项检验。
样品制备与取样要求
取样位置与试样状态直接影响数据代表性。化学成分分析用样品应取自同一炉号、同一批次的焊丝,表面经丙酮或乙醇清洗,去除油污与氧化皮后剪切成适用长度。熔敷金属试验须先按规定的焊接工艺制备试板,一般采用平焊位置、多层多道堆焊,层间温度与热输入按产品标准执行。试板焊后按批次进行状态处理,再从熔敷金属区截取拉伸试样与腐蚀试样。取样过程应记录炉批号、规格与焊接参数,保证追溯链完整。
化学成分分析——光谱法与滴定法
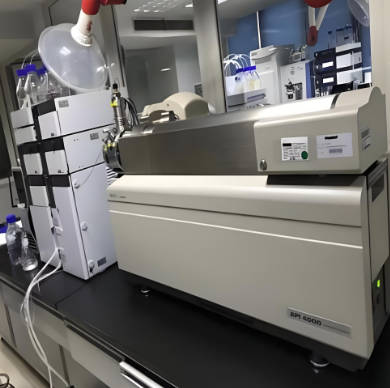
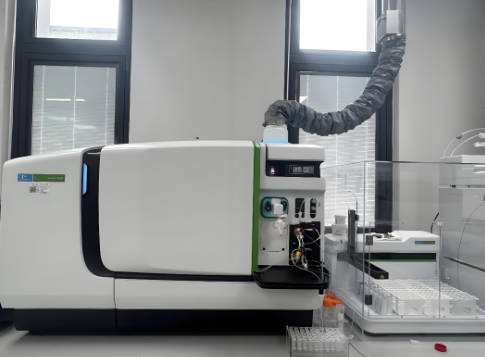
光谱法适用于批量快速筛查。直读火花原子发射光谱法适合可激发固体的块状试样,对焊丝可先重熔制片;电感耦合等离子体发射光谱法经酸溶解后测定,适合镍、铬、钼、钨等多元素同时定量,检出限与精密度满足常规验收要求。碳、硫元素通常采用高频燃烧红外吸收法测定。滴定法作为仲裁与复核手段,如镍含量以丁二酮肟重量法或 EDTA 络合滴定法测定,钼以硫氰酸盐分光光度法复核。两法结果偏离时,应以化学分析法为准复核原因。
力学性能与耐腐蚀试验方法
力学性能以熔敷金属室温拉伸试验为核心,测定抗拉强度、规定塑性延伸强度与断后伸长率,试样加工与试验速率按金属材料拉伸试验通用方法执行。耐腐蚀试验按材料类别选择:镍铬系合金多采用沸腾盐酸、硫酸或混合酸腐蚀试验,以腐蚀速率评定;不锈钢焊丝采用硫酸—硫酸铁法或硝酸—氢氟酸法评价晶间腐蚀倾向;临界点蚀温度法用于评估点蚀抗力。试验后试样经清洗、称重与金相检查,综合判定是否合格。
焊缝无损探伤检测标准
焊丝验收后须验证其工艺适用性,通常以对接试板进行探伤。射线检测按金属材料熔化焊环向对接接头射线照相方法执行,评定焊缝内部气孔、夹渣与未熔合缺陷;超声波检测适用于中厚板对接接头,采用斜探头横波法扫查。渗透检测用于表面开口缺陷检查,检验前须以酸洗或专用清洗剂剔除表面铁污染与氧化膜。探伤灵敏度、缺陷评级与合格级别应按产品标准及接头质量等级约定执行,不得随意放宽。
检测报告与工艺评定应用
检测报告应载明样品信息、检测依据、试验条件、仪器方法与实测结果,并给出明确的符合性结论。化学成分单、力学性能数据与腐蚀试验结果共同构成焊丝入厂验收的技术凭证,可用于供应商批次评价与质量追溯。在焊接工艺评定中,熔敷金属成分与性能数据用于核实预热、层间温度与热输入参数的合理性,支撑焊接工艺规程的编制与修订。当数据异常时,应按复检程序加倍取样复核,并以复核结论作为终判定基准。
常见问题与注意事项
耐蚀合金焊丝化学成分复检结果与原厂单不一致时如何处理?
应先核查取样部位、制样污染与方法差异,排除表面氧化与油污干扰。再以化学分析法仲裁复核,两法结果偏离时以滴定或重量法结论为准,并核查同炉号留样。
耐蚀合金焊丝检测周期与报告交付流程是怎样的?
常规项目按批次流转,化学成分分析可先行出具;力学性能须完成试板焊接与热处理后试验,腐蚀试验周期受沸腾试验时长制约。各项完成后统一出具报告,流程依检测机构受理顺序安排。
耐蚀合金焊丝送检样品数量与寄送有何要求?
化学成分分析按炉批取样,熔敷金属试验须预留足够长度的焊丝以完成试板堆焊与备样复验。样品应标明炉批号与规格,妥善盘绕包装,防止表面划伤、油污与铁污染。