什么是钢制闸阀、截止阀和止回阀检测?
钢制闸阀、截止阀和止回阀检测:钢制闸阀、截止阀和止回阀检测围绕壳体强度、上密封、低压密封及无损探伤展开。本文按样品准备、外观检查、壳体与密封试验、压力试验与磁粉、渗透、射线、超声等无损检测方法,逐项说明操作要点与判定原则,明确泄漏等级与缺陷评定的合格界限,供编制检测方案参考。
钢制闸阀、截止阀和止回阀是石油、化工、电力及长输管线中承压启闭与防逆流的关键部件,其结构完整性直接关系到装置安全。针对此类阀门的检测通常涵盖材料理化性能、壳体强度、密封性能、无损探伤及外观几何尺寸等多个维度。本文依据通用检测方法学,按样品准备、外观检查、壳体与密封试验、压力试验与无损检测、判定评定的流程,系统阐述各项检测的操作要点与技术逻辑,供从业者在编制检测方案与执行试验时参考。
检测原理与机制
钢制阀门检测以验证承压能力与密封可靠性为核心。其机制在于:阀体、阀盖等承压件在规定试验压力下产生弹性变形,若存在铸造缩松、裂纹或穿透性缺陷,介质将从缺陷处渗漏或压力无法维持,据此暴露结构薄弱环节。密封检测则依托密封面之间的接触压紧状态,以气体或液体为示漏介质,观察泄漏率或气泡、压降等宏观现象。止回阀的启闭动作依赖介质流向与压差变化,其检测还需验证阀瓣开启压力、回座关闭的正向压差等动作特性,从而覆盖静态承压与动态功能两类失效模式。
检测原理与技术要求
阀门检测的技术要求围绕壳体试验、上密封试验与密封试验三部分构建。壳体试验用于验证阀体与阀盖承受高于公称压力的试验压力的能力;上密封试验针对带有上密封结构的闸阀与截止阀,验证填料更换时的临时密封能力;密封试验则检验关闭件在闭合位置的泄漏水平。试验介质通常选用洁净水或黏度接近水的低腐蚀液体,气压试验采用干燥洁净的空气或惰性气体。技术要求还试验压力的稳压保持时间、加压速率控制以及试验温度的记录,各参数须在试验前核定并全程受控。
样品准备与外观检查
检测前应核对阀门铭牌信息,公称压力、公称尺寸、阀体材料牌号与连接型式,确认样品与委托信息一致。外观检查采用目视方法辅以适当照明,重点核查阀体表面有无裂纹、砂眼、气孔、冷隔等铸造缺陷,流道内壁有无夹渣与损伤。螺纹与法兰密封面应无划伤、锈蚀及影响密封的径向沟痕。涂层表面需检查起泡、剥落与漏涂情况。尺寸检查可借助卡尺、深度尺与粗糙度仪,核实法兰厚度、结构长度及密封面粗糙度是否符合图纸公差。检查发现的缺陷应记录位置与程度,作为后续评定的输入信息。
壳体与密封性能试验方法
壳体试验时,将阀体内部充满试验介质并排除空气,封闭两端,从进口端缓慢加压至规定的壳体试验压力,稳压后观察阀体、阀盖及连接部位有无渗漏与可见变形。上密封试验在壳体试验之后进行,松开填料压盖,使上密封面处于关闭位置并施加压力,检查填料函上方有无泄漏。低压密封试验采用气体介质,在关闭件闭合状态下分别从进出口两端加压,以气泡法或压降法评定密封面泄漏情况;双向密封结构的阀门须逐向试验。止回阀应从会使阀瓣关闭的方向加压,观察阀瓣贴合状态。
压力试验与无损检测方法
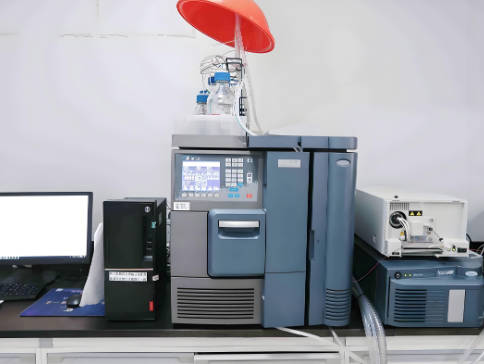
压力试验设备由试压泵、稳压容器、精密压力表与夹持装置构成,加压过程应缓慢平稳,防止压力冲击造成假性失效。试验压力值依据公称压力等级乘以相应系数确定,稳压期间压力波动超出允许范围即判定试验无效。无损检测方面,铸钢阀体常采用射线检测与超声检测查明内部缩孔、裂纹类缺陷;表面检测采用磁粉检测或渗透检测,前者适用于铁磁性材料,后者适用于奥氏体不锈钢等非磁性材料。承压焊缝的检测比例与验收级别按产品技术条件执行,检测灵敏度须用标准试块或试片先行验证。
判定标准与结果评定
结果评定按缺陷类别分级处理。壳体试验中任何可见渗漏、明显变形均判不合格;上密封与密封试验的泄漏量须对照对应材料阀门所规定的允许泄漏率等级,弹性密封结构一般要求无可见泄漏,金属密封结构按泄漏率等级限值评定。无损检测缺陷按指示长度、面积与分布密度分级,超标缺陷判为不合格。尺寸与外观缺陷则依据公差要求逐项比对。全部项目合格方可出具合格结论;任一强制性项目不合格时,应说明缺陷性质与部位,并由委托方决定返修后复检或降级使用。
常见问题与注意事项
钢制闸阀、截止阀和止回阀检测中如何选择液体试验与气体试验方法?
壳体试验与高压密封试验一般选用水等液体介质,安全性较高;低压密封试验及检漏灵敏度要求较高时采用气体介质并以气泡法或压降法评定。选择时须结合阀门压力等级与结构特点核定。
钢制阀门密封试验的判定依据和泄漏限量如何把握?
判定依据为产品技术条件中对应的密封等级要求。弹性密封阀门一般以无可见泄漏为合格界限;金属密封阀门按规定的允许泄漏率限值评定,稳压期间压力维持情况须同步记录,超标即判不合格。
适用于哪些产品与材料范围?
适用于法兰、焊接或螺纹连接的铸钢与锻钢闸阀、截止阀和止回阀,涵盖碳钢、合金钢及奥氏体不锈钢等材料。无损检测方法应依材料磁性选择磁粉或渗透检测。