陶瓷酒瓶是以高岭土等无机非金属材料经成型、施釉、高温烧结制成的酒类包装容器,其质量安全与食品接触材料卫生要求密切相关。陶瓷酒瓶检测围绕铅镉溶出量、外观与理化性能、耐热震性、抗冲击性、密封与渗漏性能等模块展开,覆盖原料釉料、成品瓶体及瓶口配合件等多个对象。系统开展检测可评估容器对酒体的适配性与卫生安全性,为生产质量控制与产品验收提供数据基础。
陶瓷酒瓶检测范围与样品制备
检测对象涵盖各类白酒瓶、黄酒瓶、果酒瓶及调味酒用陶瓷容器,瓶体、瓶口、内壁釉面与外饰釉层。送检样品应取自同一批次,剔除有明显裂纹、变形或缺釉的个体后随机抽取。制样前需将样品置于清洁环境中自然干燥,避免酸碱清洗引入外来污染。用于溶出量测定的试样,应以蒸馏水冲洗并沥干;用于理化与力学性能测试的试样,应保持原始釉面状态,不得打磨或修补。样品数量应满足各检测项目的平行测定与留样复测需求。
铅镉溶出量测定——原子吸收光谱法
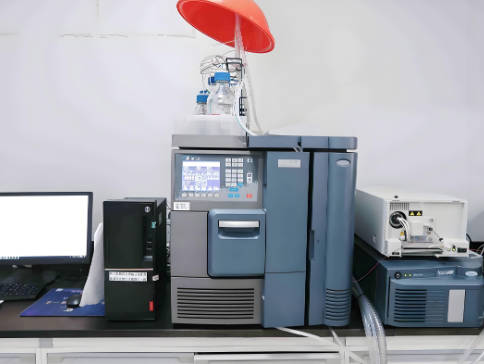
铅、镉为陶瓷釉料中常见的重金属元素,酸性酒体长期接触釉面可能将其溶出。测定时以乙酸溶液(通常按体积分 数4%配制)作为食品模拟物,将模拟物注入瓶内至距瓶口一定距离,加盖后于避光条件下浸泡规定时间。取浸泡液,采用火焰原子吸收光谱法或石墨炉原子吸收光谱法测定铅、镉特征谱线的吸光度,依据标准曲线定量。石墨炉法灵敏度更高,适用于低含量样品。测试过程须同步做试剂空白,玻璃器皿均需酸浸处理,以防环境铅污染导致结果偏高。
外观与理化性能检测方法
外观质量采用目测与量具相结合的方式检验,项目釉面光洁度、色差、气泡、针孔、缺釉、裂纹与变形,必要时借助标准光源比色箱评定色差等级。几何尺寸检测瓶口内径、外径、瓶高、瓶身直径与容量,使用游标卡尺、高度规及容量法测量,容量以称量注水质量换算。吸水率是评估烧结致密程度的关键理化指标,将干燥试样称量、煮沸吸水后再次称量,按质量增量计算吸水率。吸水率偏高通常提示坯体烧结不足,影响瓶体强度与防渗性能。
耐热震性与抗冲击性能测试
耐热震性反映瓶体抵抗温度骤变的能力,用于评估灌装、清洗及冷热交替贮运条件下的适用性。试验将试样置于规定温度的恒温环境中保温一定时间,随后迅速转入另一温度环境,取出后检查有无裂纹或破损,可按温差梯度逐级试验以确定耐受极限。抗冲击性能测试摆锤冲击与落球冲击两类方式,以规定质量的冲击体从设定高度作用于瓶体规定部位,依据是否破裂或测定破坏能量进行评价。两项试验的取样方向与冲击点位置应严格一致,以保证结果可比性。
密封性能与渗漏检测方法
密封性能针对瓶口与瓶盖、软木塞等封口件的配合质量,常用方法是将封口后的瓶体倒置或侧置,观察有无液体渗出。加压渗漏试验则向瓶内充入规定压力的气体或液体,浸入水槽中观察是否连续冒泡,据此判定密封失效部位。渗透性评估还可将着色液体或模拟液注入瓶内静置,定期检查外壁有无渗漏痕迹。釉面完整性对防渗至关重要,可用高压放电式检漏方法筛查釉层针孔与隐性裂纹,适用于对防渗要求较高的产品批次。
检测标准与结果判定
陶瓷酒瓶检测主要依据食品接触用陶瓷制品的相关标准及包装容器试验方法标准执行,铅、镉溶出量须与标准规定的限量比对,超标即判定不合格。吸水率、耐热震性、抗冲击性等性能指标按产品标准或供需双方约定的技术要求判定。外观与尺寸偏差按缺陷类别与允收范围分级评定。判定时应结合平行样测定结果的离散程度审查数据有效性,异常数据须复查确认。全部项目合格方可判定整批产品合格,任一强制性卫生项目不合格即判定该批产品不通过。
常见问题与注意事项
陶瓷酒瓶检测需要准备多少样品,寄送时要注意什么?
样品应取自同一批次并保证数量充足,以满足铅镉溶出、吸水率、耐热震性等多项目平行测定与留样复测需求。寄送前应妥善包装防止磕碰,避免釉面破损影响外观与渗漏项目结果。
陶瓷酒瓶铅镉检测应选火焰还是石墨炉原子吸收法?
两者均以乙酸模拟液浸泡后测定。火焰法操作简便、速度快,适用于含量较高的样品;石墨炉法检出限更低,适合低含量铅镉的准确测定。实验室会依据预期含量水平与限量要求选择合适方法。
陶瓷酒瓶检测结果依据什么判定合格与否?
铅镉溶出量须与食品接触用陶瓷制品标准规定的限量比对,超标即不合格;吸水率、耐热震性、密封与渗漏等性能按产品标准或供需双方约定要求评定,任一卫生项目不合格即判整批不通过。