玻璃气泡检测以平板玻璃、器皿玻璃、药用玻璃及光学玻璃等制品中的气态夹杂物为对象,属于外观质量与内在缺陷的双重评价范畴。气泡源于熔制过程中气体未充分排除,其尺寸、数量与分布直接影响制品的力学强度、光学均匀性及耐压性能。本文按样品制备、显微镜法与图像分析法、激光散射与自动光学检测、灵敏度与重复性指标、判定标准的顺序展开,覆盖从人工目视到自动化检测的完整方法链条,为玻璃生产企业与质检人员提供可操作的技术参考。
玻璃气泡检测原理与对象
气泡是玻璃体内残留的气体空腔,多因配合料分解、熔体夹气或澄清不良而形成。检测依据在于气泡与玻璃基体之间存在折射率差异与界面反射差异,光线经过气泡边界时发生散射与折射,形成可辨识的亮点或暗斑。检测对象涵盖平板玻璃、瓶罐玻璃、安瓿与输液瓶等药用玻璃、光学玻璃元件以及玻璃制品的特定关注区域。依据气泡当量直径,可将其划分为细小气泡、针孔与大气泡等类别;依据形态又可分为球形气泡、椭圆形气泡及夹杂气液的复合缺陷。不同制品对气泡的容忍程度差异较大,检测方案须结合产品用途确定关注尺寸与统计区域。
样品制备与取样要求
送检样品应从同一批次中随机抽取,样品表面须清洁、无划痕与油污,以免干扰缺陷识别。切割制备观察试样时,应避免机械应力引入新的裂纹或崩边,边缘部位宜进行抛光处理。对于厚壁制品,可制备抛光切片以便显微镜下逐层观察气泡的三维位置。取样前须确认样品在自然透射光与暗场光下的背景状态,剔除表面沾污造成的伪缺陷。样品应标注批次、取样位置与方向,保证检测结果可追溯。药用玻璃等高风险制品应按批次规则加大抽样比例,平板玻璃则按板面分区布点,覆盖边部与中部区域。
显微镜法与图像分析法检测
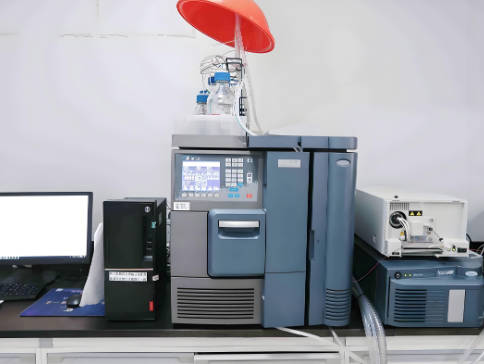
显微镜法是气泡尺寸测定的基础手段。将试样置于透射光源下,采用体视显微镜或金相显微镜观察,借助于目镜测微尺或标定标尺读取气泡当量直径。对于抛光切片,可逐层调焦确定气泡在厚度方向的位置。图像分析法在显微镜基础上引入数字成像与软件测量:相机采集视场图像后,软件依据灰度阈值分割气泡轮廓,自动统计气泡数量、面积、圆度与分布坐标。检测时应统一光源强度与曝光参数,并以标准微粒或标定格片核对系统的尺寸换算系数。视场选取须覆盖规定检验面积,避免边缘视场重叠计数,同一气泡在相邻视场中不得重复统计。
激光散射与自动光学检测
激光散射法利用气泡界面与玻璃基体的散射特性差异进行检测。激光束照射或扫过玻璃表面时,气泡产生的散射信号强度高于基体背景,光电探测器接收信号并转换为缺陷特征。该方法对微小气泡与近表面气泡较为敏感,常用于在线快速筛查。自动光学检测将线阵或面阵相机、多角度光源与图像处理算法组合,对移动玻璃板面连续采集图像,经算法识别气泡、结石与条纹等缺陷并按位置分类记录。系统标定应定期进行,以标准缺陷样板核对识别灵敏度与定位精度。检测环境须控制环境光干扰,传送速度与曝光时间应匹配,防止拖影造成的漏检或误判。
检测灵敏度与重复性指标
灵敏度指检测系统能够稳定识别的小气泡当量直径,其受光学分辨率、光源强度、图像对比度与算法阈值等因素影响。评价时应以已知尺寸的参考缺陷或模拟样片验证,记录不同尺寸级别的检出水平。重复性考察内容同一试样多次检测的气泡计数一致性、尺寸测量分散程度以及缺陷定位偏差。操作层面应验证不同操作人员、不同时段检测结果的一致性,即中间精密度。对自动光学系统,还须评估误报率与漏报率两项指标:误报源于灰尘、划痕等表面干扰,漏报则与扫描速度、阈值设置密切相关。各项指标应定期以留样复测方式核查,保证检测体系处于受控状态。
气泡判定标准与应用场景
判定依据通常三项要素:气泡当量直径上限、单位面积或单位视场内的允许数量、以及特定区域的禁限要求。药用玻璃与食品接触制品多按气泡尺寸分级,规定可见气泡的大直径与数量限值;光学玻璃则以气泡度等级表述,按单位体积内气泡截面面积总和分级。应用场景方面,平板玻璃出厂检验关注板面中部与边部的气泡密度;瓶罐玻璃检验关注瓶身与瓶口区域;安瓿、西林瓶等药用容器对贯穿性针孔类缺陷执行更严格的限制。判定时应记录缺陷的位置、尺寸与数量,结合产品技术要求出具分级结论,对临界缺陷安排复测确认。
常见问题与注意事项
玻璃气泡检测送检前需要与实验室沟通哪些要点?
送检前应明确制品类别、关注区域与判定依据,说明需要统计的气泡尺寸级别,并确认样品数量、切割要求与是否需要制备抛光切片。特殊制品应提供批次信息与取样位置,便于实验室按对应流程安排检测。
玻璃气泡检测费用主要受哪些因素影响?
费用与检测方法选择、样品数量、检验面积及统计维度相关。显微镜法与图像分析法按视场数量计费倾向明显,自动光学检测涉及设备调试与标定,切片制备等前处理工序亦会增加成本,具体以实验室方案为准。
对玻璃气泡检测结果有异议时如何申请复检?
可要求实验室以留样或在同批样品中重新抽样复测,复测应沿用相同方法、相同视场布置与统计规则。若两次结果差异超出重复性允许范围,应核查设备标定、样品状态与操作记录,必要时由具备资质认证的实验室进行比对验证。