涂布白纸板是面层经颜料与胶黏剂涂布加工、用于高档包装印刷的纸板材料,其表面镜面光泽度直接关系印刷品的外观等级与商品货架表现。光泽度检测以光泽度仪法为核心,涵盖检测原理、样品制备与调湿处理、45°/75°角测定操作、结果计算与指标判定,以及标准依据与适用场景等维度。规范开展该项检测,可用于涂布配方优化、涂布量控制与成品分等,为印刷适性评价提供客观量化依据。
检测原理与机制
光泽度表征试样表面在规定入射角下对入射光的镜面反射能力。光源以几何角度入射试样表面,接收器在镜面反射方向采集反射光通量,将其与标准黑玻璃板在同一条件下的反射光通量比较,所得比值即为光泽度值,以光泽单位表示。涂布白纸板面层的颜料颗粒粒径分布、胶黏剂用量、涂布量与压光整饰程度,共同决定表面微观平整度,进而决定镜面反射分量的高低。检测即以此为物理基础,将表面整饰质量转化为可比较的数值指标。
样品制备与调湿处理
取样应避开褶皱、斑点、条痕等外观缺陷部位,试样表面须清洁、无指纹与粉层污染。沿纸板横幅与纵向分别裁取规定尺寸的试片,以保证测试点位覆盖整幅面分布状态。裁切时不得触碰测量面,防止油脂转移改变反射特性。试样在测试前须置于标准大气条件下调湿处理,使含水率达到平衡状态。温湿度波动会引起纸板表面形貌与光学性能变化,因此调湿与测试环境均须保持恒定的标准温湿度条件,试样平衡后方可进入测定环节。
光泽度测定方法——45°/75°角光泽度仪法
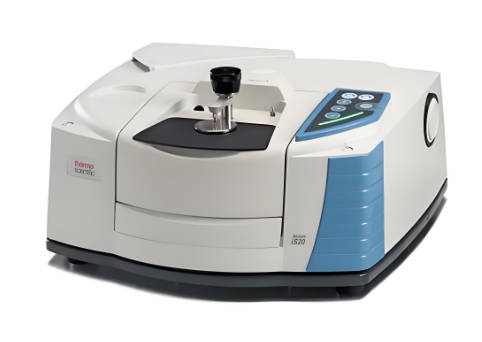
测定采用镜面光泽度仪,涂布纸和纸板类材料常用75°角几何条件,部分仪器亦支持45°角测定,具体几何条件依产品标准规定选择。操作前用工作标准板校准仪器,校准合格后方可测试。将试片测量面朝上置于仪器测量口,压平使表面与测量口紧密贴合,避免漏光。每份试片在不同部位测量多点,记录各点读数,取算术平均值报出。测定过程中须防止外界强光直射测量口;纸板单面涂布,应仅在涂布面测量,切勿测错面导致结果失真。
检测结果与性能指标判定
检测结果以各测试点光泽度值的算术平均值表示,必要时同时报告标准差或极差,用以表征横幅均匀性。判定时将实测值与产品标准或订货合同规定的光泽度指标限值比对,不低于规定限值者判为合格。同一批产品各试片数值离散程度过大,提示涂布横幅均匀性或压光工艺存在波动,应结合涂布量与整饰工序排查原因。光泽度须与平滑度、印刷表面强度等指标联合评价,方能完整反映涂布白纸板的印刷外观综合性能。
检测标准与适用场景
涂布白纸板光泽度测定依据纸和纸板镜面光泽度测定方法的相关标准及涂布纸板产品标准执行,方法原理与通行标准保持一致。该项检测适用于单面或双面涂布白纸板、涂布白卡纸等包装用涂布纸板的生产质量控制、进货验收与贸易交收检验。在涂布配方筛选、颜料粒径选择、压光整饰工艺参数调整等环节,光泽度数据可作为工艺优化的量化参照,亦用于印刷企业评估基材对高档印刷效果的适配程度。
常见问题与注意事项
涂布白纸板光泽度检测的判定依据和限量参考是什么?
判定主要依据检测结果与性能指标对照,结合相关检测标准中对不同等级涂布白纸板光泽度的要求进行判定。45°与75°两种测定角度所得结果应分别对应各自的指标要求,不能混用比较,具体限量以所执行标准和产品约定为准。
哪些产品或材料适合进行涂布白纸板光泽度检测?
适用于各类涂布白纸板及其制成的包装材料、印刷用纸板等产品,重点评价其涂布层表面光泽性能。只要表面经过涂布处理、需要以光泽度作为外观与印刷适性评价指标的白纸板产品,均可纳入该检测方法的适用范围。
涂布白纸板光泽度检测报告包含哪些内容、有什么用途?
报告一般包含样品信息、检测方法与测定角度、调湿处理条件、光泽度检测结果及依据的判定标准等内容。可用于产品质量控制与验收、生产工艺改进、交货双方质量约定以及包装印刷材料选型等场景。